
Notícias da indústria
 Oct 29, 2026
 Postado pelo administrador
Anodização ou revestimento em pó: como escolher o tratamento de superfície correto para peças de alumínio de precisão
Por que o tratamento de superfície decide o desempenho das peças de alumínio de precisão
Peças de alumínio de precisão raramente falham apenas por causa da liga de base. Na maioria das falhas de campo, a camada superficial é o ponto fraco: um acabamento que descasca sob vibração, desgasta-se em uma interface deslizante ou corrói após alguns meses de névoa salina ou armazenamento úmido. Para engenheiros e equipes de compras, o tratamento de superfície é uma decisão funcional central que molda a durabilidade, o comportamento elétrico, a precisão dimensional e o custo total. Não é uma reflexão cosmética.
Dois processos dominam o mercado de componentes de alumínio utilizados em eletrônica automotiva, robôs industriais e veículos aéreos não tripulados: anodização e pintura a pó. Ambos protegem o alumínio de forma eficaz, mas funcionam de maneiras fundamentalmente diferentes. A anodização cria uma camada de óxido do próprio metal, enquanto o revestimento em pó une uma camada de polímero à superfície. Escolher o errado pode levar a desgaste prematuro, conflitos de tolerância, roscas bloqueadas ou um aumento inesperado no orçamento após as amostras já terem sido usinadas.
Este guia compara ambos os processos de uma perspectiva prática de sourcing. Ele explica como cada um funciona, onde cada um tem um bom desempenho, como a escolha afeta tolerâncias rígidas, o que impulsiona os custos e como adequar o tratamento às condições reais de operação. O objetivo é ajudá-lo a especificar um acabamento para o seu peças de alumínio desde a primeira revisão do desenho, em vez de descobrir problemas durante a validação.
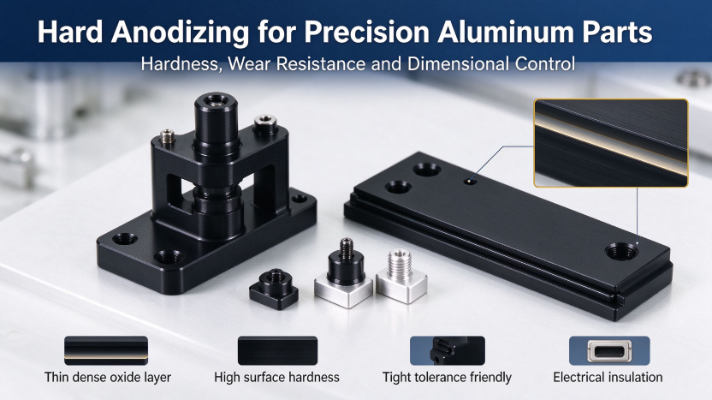
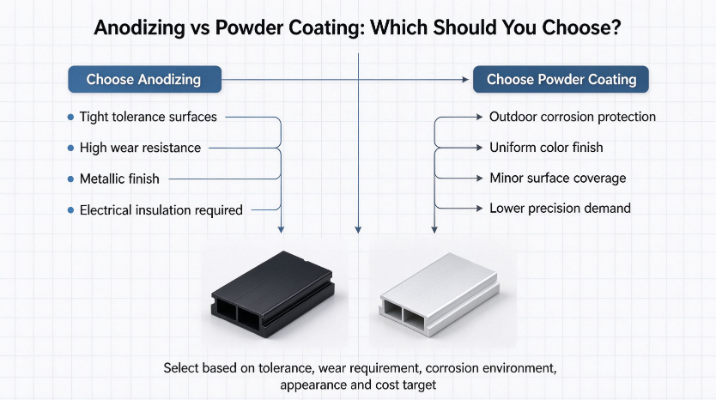
Resposta rápida: A anodização é geralmente a melhor escolha para superfícies funcionais com tolerância restrita, isolamento elétrico e resistência ao desgaste. O revestimento em pó é geralmente preferido para proteção espessa e uniforme em peças voltadas para o exterior e para requisitos de cores e texturas fortes.
Como funciona a anodização de alumínio e onde ela se encaixa
O princípio eletroquímico
A anodização é um processo eletroquímico no qual a peça de alumínio atua como ânodo em um banho eletrolítico ácido. Sob corrente, tensão e temperatura controladas, o oxigênio se combina com o alumínio na superfície para formar uma camada porosa de óxido de alumínio. Este filme faz parte do metal base e não de um revestimento separado, portanto não descasca no sentido convencional. Os poros podem então ser selados ou preenchidos com corante para obter uma ampla gama de cores e melhorar o desempenho contra corrosão. Como o filme cresce a partir do substrato, a adesão é excelente e o processo é adequado para peças que devem manter intactas suas bordas, roscas e geometria usinada.
Tipos comuns para componentes de precisão
- Anodização padrão tipo II: Uma película relativamente fina que oferece boa aparência, ampla gama de cores tingíveis e proteção confiável contra corrosão. É a escolha usual para caixas voltadas para o consumidor e suportes de uso geral.
- Anodização dura tipo III: Um filme mais espesso e denso com alta dureza, adequado para superfícies deslizantes, recursos de guia, interfaces de atuadores e peças expostas a atritos repetidos.
Pontos fortes para componentes de alumínio de precisão
- Excelente adesão, pois o filme cresce a partir do substrato em vez de ficar sobre ele.
- Alta dureza superficial e resistência ao desgaste, especialmente com anodização dura.
- Boa resistência à corrosão na maioria dos ambientes internos e moderadamente agressivos.
- Uma construção de filme fino que preserva tolerâncias dimensionais restritas quando o crescimento é adequadamente compensado.
- Isolamento elétrico de superfície, que é útil para recursos de montagem e projeto de aterramento.
- Textura metálica com aparência limpa e consistente em superfícies usinadas.
Limitações para planejar
- Os acabamentos tingidos podem desbotar sob exposição prolongada aos raios UV, por isso não são ideais para uso externo externo de longo prazo.
- A cobertura pode ser irregular em cavidades profundas e cantos internos afiados, onde o fluxo de eletrólito é restrito.
- A consistência da cor torna-se mais difícil de controlar em geometrias complexas e lotes de ligas mistas.
- O processo não consegue esconder porosidade, riscos ou marcas de usinagem. Tende a revelá-los.
A anodização dura merece uma nota especial para trabalhos de precisão. O filme cresce parcialmente na superfície original e parcialmente para fora, de modo que as dimensões mudam em ambos os lados da peça. Os desenhos devem levar em conta esse crescimento em diâmetros críticos, características roscadas e áreas de ajuste por pressão. Caso contrário, uma peça usinada corretamente ainda poderá ficar fora da tolerância após ser finalizada.
Revestimento em pó para peças de alumínio: processo e pontos fortes
Como o revestimento é construído
O revestimento em pó aplica um pó de polímero seco e finamente moído à superfície do alumínio usando carga eletrostática, de modo que as partículas sejam atraídas uniformemente para a peça aterrada. A peça revestida entra então em um forno de cura, onde o pó derrete, flui e se reticula quimicamente em um filme contínuo. Como nenhum solvente evapora durante a cura, o processo produz baixas emissões voláteis em comparação com muitos sistemas de revestimento líquido. O resultado é uma camada espessa e uniforme que esconde pequenas imperfeições superficiais e fornece forte barreira de proteção contra umidade e sal.
Principais vantagens para componentes de alumínio
- Resistência superior à corrosão, especialmente para serviços externos e com alta umidade.
- Uma ampla gama de cores foscas, brilhantes, texturizadas e com efeito metálico com aparência uniforme.
- Uma película mais espessa que cobre visualmente pequenas manchas e leves marcas de usinagem.
- Boa resistência ao impacto e resistência ao lascamento durante o manuseio.
- Baixas emissões voláteis e um perfil ambiental geralmente favorável.
Limitações a considerar
- A construção do revestimento é muito mais espessa, o que pode levar a ajustes críticos fora da tolerância se não for planejado no projeto.
- Casca de laranja, inclusões de poeira e acúmulo de bordas são mais prováveis em cantos afiados e perfis complexos.
- Superfícies funcionais ultra-estanques, como faces de vedação e furos de precisão, geralmente são mascaradas ou excluídas.
- A dureza da superfície é menor do que a anodização dura, portanto o revestimento é mais fácil de arranhar em contato deslizante.
Comparação de desempenho lado a lado
A tabela abaixo resume como os dois processos se comportam nas propriedades que mais frequentemente orientam as decisões de especificação. As classificações são relativas e dependem da liga, da especificação do filme, da qualidade da vedação e do sistema de resina, portanto, devem ser confirmadas de acordo com seus próprios requisitos de teste.
| Propriedade | Anodização | Revestimento em pó |
|---|---|---|
| Resistência à corrosão | Bom, melhorado pela vedação adequada | Excelente, especialmente em condições salinas ou úmidas |
| Resistência ao desgaste e a riscos | Muito alto com anodização dura, moderado com Tipo II | Arranhões moderados e profundos podem expor o metal base |
| Isolamento elétrico | Forte, a camada de óxido é um isolante | Bom, depende da espessura do filme e da qualidade da cura |
| Impacto da tolerância dimensional | Pequeno a moderado, o crescimento deve ser compensado | Acúmulo maior, pode exceder tolerâncias restritas |
| Estabilidade UV | Limitado para acabamentos tingidos, melhor para filmes transparentes selados | Bom com sistemas de poliéster ou poliuretano de qualidade |
| Aparência | Aparência metálica com cores translúcidas | Opaco, ampla gama de acabamentos foscos, brilhantes e texturizados |
| Resistência química | Bom contra produtos químicos suaves, mais fraco em meios alcalinos fortes | Bom, varia de acordo com o sistema de resina |
| Temperatura máxima de trabalho | Governado principalmente pela estabilidade da liga e do óxido | Geralmente limitado pela resina, muitas vezes abaixo de 150 graus Celsius para sistemas padrão |
| Viabilidade de reparo | Difícil, as peças geralmente são desmontadas e reprocessadas | Possível com retoque, mas a correspondência de cores é um desafio |
Impacto da tolerância dimensional
A tolerância dimensional é a área onde a escolha mais importa para peças de precisão. Um filme anódico fino Tipo II tem um pequeno efeito na maioria dos recursos, mas a anodização rígida e o revestimento em pó adicionam uma espessura mensurável que deve ser subtraída do projeto nominal. Um erro comum é usinar até o tamanho final do desenho e então descobrir que a peça acabada não se ajusta mais ao seu componente correspondente. Projetos bem executados indicam se cada dimensão é medida antes ou depois do tratamento de superfície e mascaram as superfícies funcionais de acordo.
Cenários de aplicação em componentes automotivos, robóticos e UAV
Cada indústria impõe uma combinação diferente de demandas às superfícies de alumínio. O acabamento certo depende menos da reputação geral e mais de onde a peça fica, o que a toca e por quanto tempo ela deve sobreviver. Os cenários a seguir refletem padrões comuns de projetos.
Peças de alumínio de precisão automotiva
As caixas das câmeras, os suportes dos sensores e os dissipadores de calor enfrentam uma exigência dividida. O acabamento interno e as tampas decorativas se beneficiam da anodização Tipo II ou do revestimento em pó de textura fina para dar aparência. As peças estruturais e adjacentes ao trem de força geralmente precisam de anodização rígida nas faces correspondentes e revestimento resistente à corrosão nas superfícies expostas. As montagens do sensor também exigem dimensões estáveis, portanto a construção do revestimento deve ser confirmada na interface de montagem antes da liberação. Em programas automotivos, um acabamento que passa no teste de névoa salina, mas desloca o suporte do sensor em alguns décimos de milímetro, ainda é uma peça com falha.
Componentes de alumínio para robôs industriais
Os alojamentos das juntas, as peças do atuador final e as estruturas de montagem operam em oficinas onde névoa de óleo, respingos de líquido refrigerante e manuseio frequente são normais. As interfaces deslizantes e rotativas favorecem a anodização dura devido à sua resistência ao desgaste e baixo risco de descamação. As estruturas estruturais que nunca são tocadas pelas peças correspondentes podem usar revestimento em pó para tolerância química e fácil limpeza. Os requisitos de isolamento nos pontos de montagem de componentes eletrônicos geralmente tornam as superfícies anodizadas um ajuste natural, porque a camada de óxido evita o contato elétrico não intencional.
Estrutura de alumínio para UAV e drone e peças estruturais
As armações dos drones combinam exposição externa, vibração, luz solar e pressão constante para manter o peso baixo. O revestimento em pó fornece forte proteção externa e uma identidade de cor clara para os cascos da fuselagem, enquanto a anodização é adequada para juntas de braço de precisão e interfaces de fixação que precisam de ajustes estáveis. A anodização tingida é uma escolha ruim para uso externo exposto ao sol por muito tempo, pois a cor pode mudar com o tempo. Ambos os processos adicionam massa, portanto a construção do filme deve ser considerada no orçamento de peso, bem como na pilha de tolerância.
| Cenário | Áreas de peças típicas | Acabamento recomendado |
|---|---|---|
| Acabamento interno automotivo | Capas decorativas, suportes de painel | Anodização tipo II or textured powder coating |
| Sensor automotivo e peças estruturais | Montagens de sensores, dissipadores de calor, caminhos de carga | Anodização dura em faces funcionais, revestimento em áreas expostas |
| Articulações de robôs e peças móveis | Carcaças, guias deslizantes, interfaces de atuadores | Anodização dura |
| Estruturas e gabinetes de robôs | Estruturas de montagem, armários, tampas | Revestimento em pó |
| Carcaças de fuselagem de UAV | Coberturas externas, painéis estruturais expostos | Revestimento em pó with outdoor-rated resin |
| Juntas de precisão UAV | Articulações de braço, interfaces de fixação | Anodização with masking on fit surfaces |
Detalhamento da diferença de custos
O custo do tratamento de superfície é impulsionado por mais do que o preço por centímetro quadrado. Configuração, trasfega, mascaramento e retrabalho geralmente representam uma parcela maior do orçamento final do que a própria química, especialmente para pequenos lotes de peças de precisão. Compreender esses fatores ajuda os compradores a fazer perguntas melhores antes de comparar as cotações dos fornecedores.
Fatores que afetam o custo da anodização
- Complexidade da peça, incluindo furos profundos, canais internos e cantos afiados que complicam o fluxo do eletrólito.
- Especificação do filme, uma vez que a anodização dura requer um tempo de processo mais longo e um controle de banho mais rígido do que o Tipo II.
- Requisitos de cor, porque o tingimento acrescenta etapas de processo e verificações de consistência.
- Máscara para furos roscados, superfícies de vedação e áreas de contato elétrico.
- Quantidade do pedido e consistência do lote, que determinam a eficiência com que os racks podem ser carregados.
Fatores que afetam o custo do revestimento em pó
- Espessura desejada do revestimento e o número de demãos necessárias para uma cobertura uniforme.
- Pré-tratamento standard, which affects adhesion and therefore how reliable the finish will be in service.
- Cores personalizadas ou efeitos especiais, que geralmente possuem quantidades mínimas de pedido.
- Métodos de mascaramento e trasfega, especialmente para peças com muitos recursos pequenos.
Como tendência geral, o revestimento em pó tende a ser econômico para caixas simples e maiores, onde a cobertura e a aparência são mais importantes do que as dimensões estreitas. A anodização costuma ser mais eficiente para peças pequenas e de alta precisão, onde o filme é fino e a superfície é funcional e não decorativa.
O custo oculto de escolher o processo errado
O tratamento de superfície mais caro é aquele que deve ser refeito. Especificar o processo errado pode levar a amostras rejeitadas, dimensões retrabalhadas, atraso na produção e falha na validação. Um aumento modesto no custo inicial de acabamento é geralmente pequeno comparado com o impacto no cronograma de um acabamento que não atende às metas de tolerância ou durabilidade. Em muitos programas, um lote de protótipo rejeitado custa mais do que todo o orçamento de acabamento para o primeiro ano de produção.
Como escolher entre anodização e revestimento em pó
A seleção de um acabamento torna-se mais simples quando a decisão está vinculada à função de cada superfície e não à peça como um todo. Muitos componentes necessitam de mais de um tratamento, e as melhores especificações geralmente refletem essa realidade.
Escolha anodização quando
- A superfície deve manter tolerâncias restritas e a espessura do filme deve permanecer pequena.
- A resistência ao desgaste é crítica, especialmente em superfícies deslizantes, rotativas ou em contato repetido.
- Uma aparência metálica é desejada e a peça é principalmente interna ou protegida.
- O isolamento elétrico de superfície é necessário nos recursos de montagem ou acoplamento.
- É esperado forte atrito ou contato abrasivo; nesse caso, a anodização dura é a especificação apropriada.
Escolha revestimento em pó quando
- A proteção contra corrosão externa e a uniformidade de cores a longo prazo são as principais prioridades.
- A aparência estética e a textura impulsionam o design.
- Pequenas imperfeições superficiais devem ser visualmente cobertas e não reveladas.
- As tolerâncias críticas aplicam-se apenas a algumas superfícies que podem ser mascaradas, enquanto o restante da peça pode aceitar construção adicional.
Outras opções que merecem uma breve menção
Revestimentos eletrolíticos, sistemas e-coat e filmes secos à base de PTFE também podem atender a necessidades específicas, como resistência química ou baixo atrito. Eles geralmente são selecionados para requisitos de nicho e não como alternativas de uso geral. O tratamento duplo, como anodização dura em faces funcionais combinada com revestimento em pó em superfícies externas, é comum em projetos automotivos e robóticos exigentes e geralmente proporciona o melhor equilíbrio geral.
Dica de mascaramento: Defina zonas de máscara no desenho para furos roscados, superfícies de vedação, contatos de aterramento e diâmetros de ajuste por pressão. Chamadas claras evitam revestimentos não planejados em áreas que devem permanecer vazias ou dentro de uma faixa dimensional estreita.
Erros comuns que os compradores cometem
- Ignorando a espessura do revestimento no planejamento de tolerâncias. O desenho mostra as dimensões básicas, mas a peça acabada adicionou filme. Defina se as dimensões serão aplicadas antes ou depois do tratamento.
- Especificação de anodização rígida para peças somente cosméticas. A anodização dura adiciona custo e tempo de processo sem benefício quando a peça nunca apresenta desgaste ou contato deslizante.
- Usando anodização tingida para uso externo externo de longo prazo. A exposição aos raios UV pode desbotar os filmes tingidos, o que é um problema comum em carcaças de drones iluminadas pelo sol e em componentes externos de automóveis.
- Ignorando o pré-tratamento adequado. Óleos, óxidos e resíduos de manuseio reduzem a adesão do revestimento em pó e afetam a uniformidade do filme anódico, causando descamação ou resultados irregulares.
- Falha na comunicação dos requisitos de mascaramento. Sem instruções claras, as roscas podem ficar cheias de revestimento e as superfícies de contato podem perder condutividade ou ajuste.
Evitar esses cinco erros geralmente é mais importante do que escolher o acabamento perfeito, porque a maioria das falhas superficiais em peças de alumínio de precisão vem de falhas de comunicação e não da própria química.
Conclusão: Combinando o Acabamento com o Trabalho
Não existe um tratamento de superfície universal para o alumínio. A anodização é a opção mais forte para desempenho funcional de precisão, incluindo tolerâncias restritas, resistência ao desgaste e isolamento elétrico. O revestimento em pó é a opção mais forte para proteção robusta contra corrosão, cor uniforme e cobertura visual em superfícies expostas. Em muitos projetos reais, o melhor resultado vem da combinação de ambos os processos em diferentes áreas da mesma peça.
A abordagem mais confiável é definir superfícies funcionais, características críticas de tolerância, exposição ambiental e requisitos de aparência antes de o processo ser escolhido. O compartilhamento antecipado de desenhos, especificações de tolerância e condições de trabalho com seu fabricante permite que o tratamento de superfície seja planejado juntamente com a usinagem ou conformação. Para projetos construídos componentes de alumínio forjados a frio ou caixas usinadas com precisão, essa coordenação antecipada costuma ser a diferença entre um lançamento tranquilo e revisões dispendiosas.
Perguntas frequentes
Q1: A anodização altera as dimensões de uma peça de alumínio?
Sim. A anodização faz com que a camada de óxido cresça parcialmente na superfície e parcialmente para fora, de modo que as dimensões mudam em ambos os lados. Os filmes do tipo II são finos e geralmente têm um efeito pequeno, enquanto a anodização dura acrescenta mais crescimento. Os desenhos devem especificar se as dimensões se aplicam antes ou depois do tratamento e devem compensar o crescimento da película em características críticas.
Q2: O revestimento em pó é adequado para peças de alumínio com tolerância restrita?
Ele pode ser usado, mas somente quando a espessura do revestimento for planejada no projeto ou quando superfícies críticas forem mascaradas. O revestimento em pó adiciona uma película mais espessa do que a anodização, por isso é geralmente mais adequado para caixas, tampas e molduras do que para furos de precisão, faces de vedação ou diâmetros de ajuste por pressão.
Q3: Qual acabamento é melhor para drones externos ou peças externas automotivas?
Revestimento em pó with an outdoor-rated resin system is usually the preferred choice for exposed exterior surfaces because it offers strong corrosion protection and good UV stability. Dyed anodizing is generally less suitable for long-term sunlit use, although sealed clear anodizing can perform well on some components.
Q4: Quando a anodização dura vale o custo extra?
Vale a pena especificar a anodização dura quando a superfície sofre contato deslizante, fricção repetida, abrasão ou alto desgaste ao longo de sua vida útil. Para peças ou componentes cosméticos que nunca entram em contato com outras superfícies, a anodização Tipo II ou o revestimento em pó são geralmente a escolha mais econômica.
P5: Que informações devo enviar ao fabricante antes de escolher um tratamento de superfície?
Compartilhe os desenhos com legendas de tolerância, uma lista de superfícies funcionais e cosméticas, o ambiente operacional esperado, a vida útil exigida, quaisquer necessidades de isolamento elétrico ou aterramento e os requisitos de mascaramento para roscas e áreas de contato. Essas informações permitem que o fabricante recomende um acabamento e planeje as etapas do processo com precisão.

-
Número de telefone
+86-0572-2210226Número de telefone
+86-13819283977 +86-13655726561 +86-13567228000Endereço
Edifício B, Parque Industrial de Inovação e Empreendedorismo, nº 288, Yansan Road, cidade de Huzhou, província de Zhejiang, ChinaCódigo QR
-
Links Rápidos
Página inicial Produtos Sobre nós Capacidades Indústrias Notícias Contate-nos -
Explorar
Carcaça de câmera de alumínio do veículo Extrusão a frio de alumínio Peças de forjamento a frio de alumínio -
fique à vontade para entrar em contato conosco