
Notícias da indústria
 Oct 23, 2026
 Postado pelo administrador
Quais são os benefícios dos componentes de liga de alumínio usinados em CNC e quando um processo híbrido faz mais sentido?
Por que os engenheiros estão repensando a usinagem de alumínio
Aluminum alloy has become the default material for precision mechanical, automotive, electronics and industrial parts. It combines light weight, good thermal conductivity, corrosion resistance and a machinability that few metals can match. Yet the real question for most buyers is not whether to use aluminum, but how to make the part. Fundição sob pressão, usinagem CNC completa e extrusão a frio seguida de trabalho CNC secundário oferecem, cada um, um equilíbrio diferente entre custo, precisão e resistência, e escolher a rota errada pode adicionar semanas a um projeto ou adicionar custos desnecessários a cada unidade.
Este guia analisa os benefícios de componentes de liga de alumínio usinados cnc , as situações em que a usinagem pura é a escolha certa e o ponto em que uma rota híbrida baseada em conformação a frio e acabamento CNC cria um caso de negócios mais forte. O objetivo é prático: fornecer aos engenheiros de projeto e às equipes de sourcing uma estrutura que eles possam aplicar no próximo desenho que chegar às suas mesas.
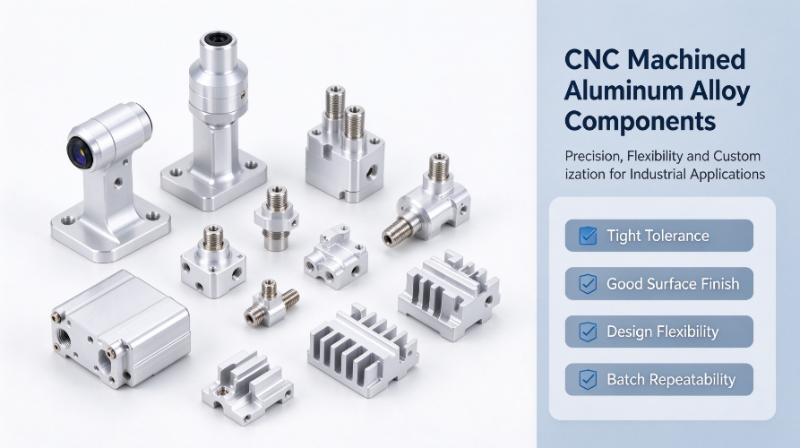
Fonte da imagem: gerada por IA apenas para fins ilustrativos.
Conclusão importante: a usinagem CNC pura ganha em flexibilidade e tolerância rígida, enquanto um processo híbrido ganha quando o volume aumenta e a peça mantém um corpo principal relativamente simples.
O que define os componentes de liga de alumínio usinados CNC
Componentes de liga de alumínio usinados CNC são peças cortadas de barra sólida, placa ou material pré-formado usando equipamentos de fresagem, torneamento, perfuração e rosqueamento controlados por computador. O programa define cada percurso, de modo que um conjunto de desenhos pode se tornar uma peça acabada sem ferramentas construídas especificamente para aquela geometria. É por isso que o processo é tão amplamente utilizado para peças de precisão de alumínio CNC personalizadas, especialmente quando os projetos ainda estão em evolução.
Common Aluminum Grades
A seleção da classe controla a resistência, a usinabilidade e as opções de acabamento. As classes abaixo cobrem a maioria das solicitações de peças usinadas.
| Liga | Strength Character | Usinabilidade | Uso típico |
|---|---|---|---|
| 6061 | Boa resistência, soldável | Muito bom | Quadros, suportes, caixas |
| 6063 | Resistência moderada, acabamento liso | Bom | Gabinetes visíveis, dissipadores de calor |
| 7075 | Alta resistência | Bom | Peças estruturais e de alta carga |
| 2024 | Alta resistência à fadiga | Justo | Fatigue-loaded fittings |
Typical Part Forms
O alumínio usinado é usado para uma ampla gama de geometrias. Os mais comuns incluem:
- Caixas e tampas que protegem componentes eletrônicos ou sensores
- Suportes e placas de montagem para sistemas automotivos e de automação
- Conectores, adaptadores e conexões para fluidos com faces de vedação precisas
- Dissipadores de calor com geometria de aletas finas e superfícies de contato planas
- Estruturas de sensores que devem manter dados críticos dentro de limites rígidos
Fonte da imagem: gerada por IA apenas para fins ilustrativos.
Principais benefícios dos componentes de liga de alumínio usinados CNC
As vantagens da usinagem de alumínio não se limitam a um recurso. Eles aparecem em termos de precisão, acabamento, qualidade do material, flexibilidade de design e consistência do lote. Cada benefício tem importância diferente dependendo do estágio do projeto e do volume.
Precisão dimensional e tolerância rigorosa
Os modernos centros de usinagem de três e cinco eixos mantêm rotineiramente características críticas em cerca de 0,01 mm. Dimensões curtas e estáveis podem ficar mais apertadas quando a fixação e a temperatura são bem controladas. Como o caminho de corte é definido por software, bolsões profundos, paredes finas e contornos complexos podem ser produzidos sem os ângulos de inclinação ou linhas de partição que restringem as alternativas moldadas ou fundidas.
Acabamento de superfície e flexibilidade pós-tratamento
O alumínio usinado aceita uma ampla gama de acabamentos. A anodização adiciona resistência à corrosão e dureza superficial, o jato de areia proporciona uma aparência fosca uniforme, o revestimento em pó fornece proteção contra cor e desgaste e a passivação química mantém as superfícies adequadas onde a condutividade é importante. Uma superfície usinada limpa geralmente precisa de menos retrabalho antes da anodização, o que ajuda a manter a cor e a aparência consistentes em todo o lote.
Integridade do material sem defeitos de fundição
Como a peça é cortada do material forjado, ela não apresenta porosidade, cavidades de contração ou bolsas de gás que podem se formar durante a solidificação. Isto é importante para caixas de pressão, coletores de fluido e suportes sujeitos a fadiga. O material forjado também oferece uma estrutura granular previsível, o que simplifica a verificação de resistência e reduz o risco de vazamentos descobertos posteriormente nos testes.
Liberdade de design para protótipos e volumes baixos
Alterar uma peça usinada significa editar um programa em vez de retrabalhar um molde de aço. A execução de um protótipo pode passar do desenho às amostras acabadas em dias, enquanto o desenvolvimento de ferramentas para fundição ou conformação geralmente leva muitas semanas e um investimento inicial significativo. Para produtos ainda em validação, essa velocidade permite que as equipes de engenharia testem diversas geometrias antes de se comprometerem com uma rota de produção.
Repetibilidade para lotes pequenos e médios
Com fixações estáveis, programas documentados e inspeção durante o processo, a usinagem oferece resultados consistentes em lotes de centenas ou alguns milhares de peças. O monitoramento estatístico das principais dimensões detecta precocemente o desgaste da ferramenta, de modo que a qualidade se mantém sem o grande custo fixo exigido pelos processos de alto volume.
Onde a usinagem CNC pura atinge seus limites
A usinagem pura não é a resposta para todas as peças de alumínio. Sua principal restrição é a eficiência material. O processo começa a partir de um bloco maior que a peça acabada, e cada porção desse bloco fora da geometria final se transforma em cavacos. Em peças com grande remoção de material, a proporção entre o estoque adquirido e a peça acabada pode ser alta, o que aumenta o custo do material e o tempo da máquina.
- Desperdício de material: uma grande parte do estoque adquirido pode resultar em lascas em peças com remoção profunda e pesada
- Tempo de ciclo: o desbaste de grandes volumes limita a capacidade do CNC e retarda o rendimento
- Custo unitário: em volumes médios e altos, o tempo de usinagem por peça raramente cai o suficiente para compensar a geometria livre de complexidade que poderia ser formada de forma mais econômica
The chart below shows illustrative ranges for how much of the purchased material typically ends up in the finished part under different routes. Os valores reais dependem muito da geometria.
Faixas ilustrativas da parcela do material adquirido que termina na peça acabada.
Cold Extrusion Plus CNC: uma abordagem híbrida
A rota híbrida usa extrusão a frio ou forjamento a frio para formar uma forma quase final. The main body, bosses and basic geometry are formed at room temperature under high pressure, which also compacts and aligns the grain structure. A usinagem CNC corta apenas os recursos que precisam de tolerância restrita, como furos de rolamento, faces de vedação, roscas e pontos de referência de montagem. A peça acabada mantém a resistência do metal moldado, embora precise de muito menos usinagem do que uma peça cortada inteiramente em barra. Many projects use forjamento a frio de alumínio como o primeiro passo exatamente por esse motivo.
Advantages Over Pure CNC
- Lower raw material waste, which reduces unit cost for medium and high volumes
- Higher strength and a denser structure inherited from the cold forming step
- Tempo CNC concentrado nas poucas superfícies que realmente o exigem
Vantagens em relação à fundição sob pressão
Compared with die casting, cold formed aluminum avoids porosity and typically offers better fatigue performance. Isto o torna adequado para caixas à prova de vazamentos e suportes de suporte de carga. A fundição sob pressão continua sendo uma forte opção para geometria complexa e de parede fina em volumes muito altos, e as duas rotas são comparadas com mais profundidade em um artigo separado sobre extrusão a frio e fundição sob pressão para alumínio.
A rota híbrida faz mais sentido quando o corpo principal é relativamente simples, a peça requer boa resistência mecânica, apenas algumas características precisam de usinagem de precisão e o volume anual é alto o suficiente para amortizar o ferramental de conformação.
Escolhendo o processo certo para sua parte
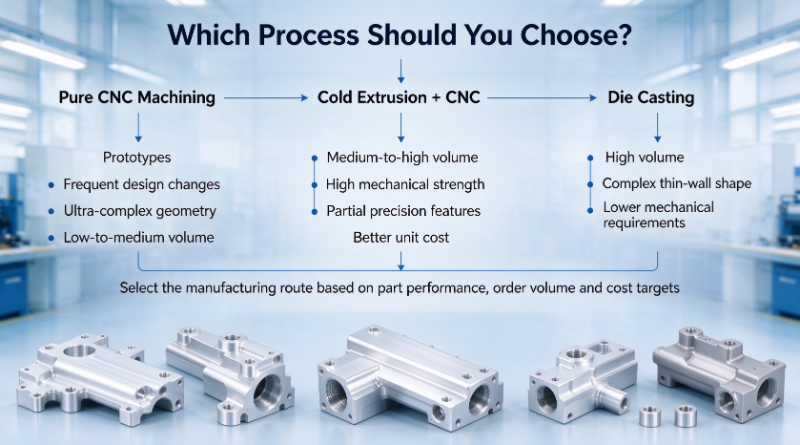
Process selection is easiest when you start from volume, geometry and tolerance distribution. As três rotas abaixo cobrem a maioria dos projetos de alumínio.
Escolha usinagem CNC pura quando
O projeto é um protótipo ou uma execução de baixo volume, as alterações de projeto são frequentes, a geometria é altamente complexa ou é necessária tolerância rigorosa em quase todas as superfícies.
Escolha extrusão a frio mais CNC quando
O corpo principal é relativamente simples, apenas algumas características necessitam de usinagem de precisão, a peça deve suportar carga mecânica significativa e o volume de produção justifica a conformação de ferramentas.
Escolha a fundição quando
Volume is very high, the part has thin walls and complex castable geometry, and the mechanical requirement is moderate rather than demanding.
Many disagreements about process come from unclear priorities. Se o desenho exige tolerância em todos os lugares, a usinagem pura geralmente é a resposta honesta. Se exigir resistência e precisão em um pequeno número de recursos, a rota híbrida costuma ser a mais eficiente.
Typical Applications for Custom CNC Aluminum Precision Parts
The following sectors rely heavily on machined aluminum because they combine precision, light weight and reliable surface treatment.
- Automotive sensor brackets and small structural components that must hold alignment under vibration
- Gabinetes eletrônicos e de comunicação que exigem montagem precisa e boa distribuição de calor
- Acessórios para equipamentos de automação, guias e peças de interface de movimento
- Medical and instrumentation precision components where dimensional stability is critical
- Aerospace-related small non-critical aluminum parts such as brackets and covers
Dicas práticas ao adquirir componentes de alumínio usinado
Um pedido de orçamento claro economiza tempo de ambos os lados. As verificações a seguir ajudam compradores e engenheiros a evitar surpresas dispendiosas.
- Confirm the aluminum alloy grade, tolerance requirements and inspection standards before quoting, since each affects cost and lead time.
- Esclareça os requisitos de tratamento de superfície e resistência à corrosão, incluindo cor, espessura e quaisquer limites de condutividade após o acabamento.
- Comunique o volume de pedidos esperado com antecedência, para que o fornecedor possa recomendar CNC puro ou uma solução de extrusão a frio mais CNC para um melhor equilíbrio entre custo e prazo de entrega.
- Verify factory capability, including the number of CNC centers, the range of machining axes and the quality inspection equipment available.
- Solicite um primeiro relatório de inspeção de artigo para peças de precisão críticas antes de aprovar a produção em massa.
Conclusão
Componentes de liga de alumínio usinados em CNC oferecem precisão incomparável e flexibilidade de projeto, especialmente para protótipos, pequenos volumes e peças com geometria complexa. Sua precisão, opções de acabamento e material livre de defeitos fazem deles uma escolha confiável para aplicações exigentes.
Para volumes médios e altos com um corpo principal mais simples, uma extrusão a frio mais rota híbrida CNC geralmente oferece melhor resistência, menor desperdício e um custo unitário mais competitivo. A escolha certa depende do volume, da geometria e de onde a tolerância rigorosa é realmente necessária. Se você compartilhar seus desenhos CAD e volumes esperados, uma revisão do processo poderá esclarecer qual rota se adapta melhor ao seu projeto e como deve ser uma cotação realista.
Perguntas frequentes
Q1: Que tolerância as peças de alumínio CNC podem alcançar?
A tolerância típica de produção em recursos críticos é de cerca de 0,01 mm. Dimensões curtas e estáveis podem ser mantidas mais apertadas em um ambiente controlado, enquanto superfícies não críticas são geralmente especificadas de forma mais solta para manter os custos baixos.
Q2: Is CNC aluminum stronger than die cast aluminum?
Em geral, o material forjado em barra ou material moldado oferece resistência mais uniforme e melhor resistência à fadiga do que o material fundido sob pressão, porque não contém porosidade. A resistência real ainda depende da liga e do tratamento térmico, portanto compare classes e condições específicas.
Q3: Qual é a diferença entre usinagem CNC e extrusão a frio para peças de alumínio?
A extrusão a frio molda o metal à temperatura ambiente, forçando-o através de uma matriz, formando a geometria principal com muito pouco desperdício. A usinagem CNC remove material para criar a forma final e é melhor para recursos de precisão e volumes mais baixos. Muitos projetos usam ambos em sequência.
Q4: Você pode combinar extrusão a frio com usinagem CNC?
Sim. A extrusão a frio cria um formato quase final e a usinagem CNC dá acabamento a superfícies críticas, como furos, faces de vedação e roscas. Essa combinação reduz o desperdício de material e o tempo de usinagem, mantendo a precisão onde ela é necessária.

-
Número de telefone
+86-0572-2210226Número de telefone
+86-13819283977 +86-13655726561 +86-13567228000Endereço
Edifício B, Parque Industrial de Inovação e Empreendedorismo, nº 288, Yansan Road, cidade de Huzhou, província de Zhejiang, ChinaCódigo QR
-
Links Rápidos
Página inicial Produtos Sobre nós Capacidades Indústrias Notícias Contate-nos -
Explorar
Carcaça de câmera de alumínio do veículo Extrusão a frio de alumínio Peças de forjamento a frio de alumínio -
fique à vontade para entrar em contato conosco