
Notícias da indústria
 Oct 01, 2026
 Postado pelo administrador
Por que as caixas de alumínio decidem se o seu sensor automotivo sobreviverá na estrada
Por que a caixa do sensor é uma decisão de engenharia e não um detalhe da embalagem
Um módulo de câmera que desvia dois pixels do alinhamento, uma unidade de radar que superaquece em uma rodovia no verão, um gabinete LiDAR que embaça após uma lavagem sob pressão: essas não são falhas de sensor. São fracassos habitacionais. No momento em que uma plataforma de veículo atinge a validação, o invólucro já fixou o caminho térmico, o dado óptico, a integridade da vedação e o orçamento de corrosão para os próximos quinze anos.
Os veículos modernos transportam uma população crescente de sensores. Unidades de câmera, radar, LiDAR, ultrassônicas e de detecção ambiental impõem demandas diferentes à caixa que as protege. Um sensor óptico se preocupa com planicidade e paralelismo. Um módulo de radar se preocupa com a estabilidade dimensional em relação à temperatura. Uma unidade LiDAR se preocupa com a extração de calor de um pacote pequeno e quente. Todos eles se preocupam com umidade, poeira, sal e vibração.
O alumínio tornou-se a resposta padrão para a maioria desses gabinetes, e por boas razões. Ele oferece uma relação resistência-peso que o aço não consegue igualar, condutividade térmica na faixa de 200 a 230 W/m·K, resistência natural à corrosão através de sua camada de óxido passivo e total compatibilidade com anodização, revestimento em pó e soldagem a laser. O interessante trabalho de engenharia não está na escolha do alumínio. Está na escolha qual alumínio, produzido qual caminho, mantido qual tolerâncias.
Este guia trabalha com seis fatores de seleção na ordem em que tendem a aparecer em um programa real: material, tolerância e ajuste, gerenciamento térmico, proteção contra entrada, tratamento de superfície e cadeia de suprimentos. Cada seção inclui perguntas que vale a pena fazer a um parceiro de fabricação antes do corte da ferramenta.
A principal compensação
Cada decisão de habitação troca massa por rigidez, tolerância por custo e desempenho térmico por capacidade de fabricação. Não existe uma especificação universalmente correta, apenas uma especificação que corresponda aos modos de falha do sensor.
Fator 1: Seleção de materiais em todo o espectro da liga de alumínio
A liga determina a resistência, condutividade térmica, comportamento à corrosão, soldabilidade e quão bem a superfície será anodizada. Uma escolha errada aparece mais tarde como fios descascados, um ponto quente que nunca se dissipa ou um acabamento que mancha após o revestimento.
| Liga | Perfil típico de propriedade | Melhor ajuste para caixas de sensores |
|---|---|---|
| Al1070 | Alta pureza, condutividade térmica muito alta, excelente soldabilidade a laser | Carcaças hermeticamente seladas, módulos termocríticos |
| 6061 | Boa resistência, excelente resistência à corrosão, soldável | Carcaças estruturais, suportes de montagem |
| 6063 | Excelente extrusabilidade, superfície lisa como formada | Perfis complexos, corpos de dissipadores de calor integrados |
| 7075 | Muito alta resistência, resistente à fadiga | Suportes de alta carga e vibração crítica |
Como restringir a escolha
- Faixa de temperatura operacional e pico de carga térmica
- Caminho de carga mecânica e requisitos de fixação
- Método de vedação, especialmente se a soldagem a laser estiver planejada
- Requisitos de acabamento de superfície e revestimento
- Disponibilidade na forma de extrusão ou forjamento necessária
Para pacotes de sensores termicamente críticos e hermeticamente selados, ligas de alta pureza, como Al1070, são frequentemente especificadas porque combinam a propagação de calor com soldagem a laser confiável. Para suportes estruturais que também atuam como dissipadores de calor, 6061 ou 6063 geralmente proporcionam um melhor equilíbrio entre custo e usinabilidade. Pontos de montagem com muita vibração avançam em direção ao 7075.
Fator 2: Tolerância Dimensional e Ajuste
Uma caixa de sensor executa dois trabalhos de precisão ao mesmo tempo. Ele localiza componentes ópticos ou eletromagnéticos uns em relação aos outros e fecha uma vedação contra o meio ambiente. Ambos os trabalhos são problemas de tolerância.
| Classe de recurso | Requisito Típico | Processo que o entrega |
|---|---|---|
| Dimensões gerais | mais ou menos 0,1 mm | Extrusão a frio ou fundição sob pressão |
| Recursos críticos | mais ou menos 0,02 mm | Acabamento CNC após conformação |
| Superfícies de montagem óptica | Planicidade e paralelismo na faixa de mícrons | CNC de precisão com verificação CMM |
Por que o processo de conformação define o teto
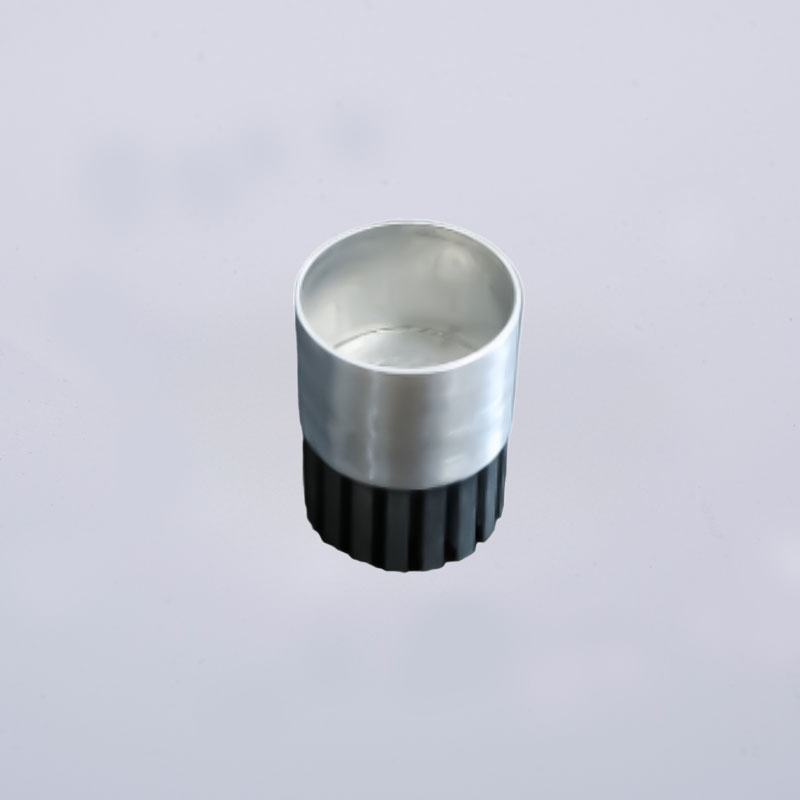
A extrusão a frio produz formas quase líquidas com boa precisão dimensional e uma estrutura de grão densa. A usinagem CNC traz então recursos críticos para a tolerância final sem perturbar a geometria geral. A combinação é o que permite que uma caixa seja estruturalmente sólida e opticamente precisa ao mesmo tempo.
A verificação faz parte da especificação
- Coordenar a inspeção da máquina de medição para referência e posição
- Comparadores ópticos para verificações de perfil
- Perfilometria de superfície para planicidade e rugosidade
- Registros de inspeção documentados para estabilidade do PPM
Regra prática
Especifique tolerâncias restritas somente onde o sensor realmente precisar delas. Cada mícron de precisão extra acrescenta tempo de usinagem, e o tempo de usinagem é a alavanca de custo mais controlável do programa.
Fator 3: Dissipação de Calor e Gerenciamento Térmico
Módulos de câmera, radar e LiDAR geram calor continuamente durante a operação. O aumento da temperatura degrada a precisão, acelera o envelhecimento dos componentes e introduz desvios térmicos que nenhuma rotina de calibração pode compensar totalmente. A carcaça é o trocador de calor primário.
Princípios de Design Térmico
- Maximize a área de superfície externa para convecção
- Mantenha um caminho de calor ininterrupto da fonte até a parede externa
- Evite a porosidade interna, que atua como barreira térmica
- Combine a geometria e a orientação das aletas com a direção do fluxo de ar
- Escolha tratamentos de superfície que não isolem a caixa
Impacto do processo no desempenho térmico
A extrusão a frio produz uma estrutura densa e essencialmente livre de poros. Como o calor deve viajar através do metal sólido, a eliminação da porosidade preserva um caminho térmico ininterrupto. Em testes comparativos, os invólucros de alumínio extrudado a frio demonstraram desempenho térmico até 2,36 vezes melhor do que os invólucros fundidos sob pressão equivalentes, principalmente porque a fundição sob pressão introduz porosidade de gás que interrompe a condução.
| Recurso de projeto | Benefício Térmico |
|---|---|
| Aletas integradas do dissipador de calor | Aumenta a área de superfície convectiva |
| Almofadas térmicas ou preenchimentos de lacunas | Fecha os espaços de ar entre o componente e a parede |
| Superfície de montagem do chassi | Fornece um caminho de condução secundário |
| Revestimentos finos e condutores | Preserva a transferência de calor na superfície |
Fator 4: Estratégia de Proteção e Vedação de Entrada
Um sensor externo detecta chuva, respingos na estrada, poeira, sal e ciclos repetidos de temperatura. A proteção contra entrada é o que mantém o interior seco e limpo durante a vida útil do veículo.
| Avaliação | Nível de proteção | Posição típica do sensor |
|---|---|---|
| IP67 | À prova de poeira, protegido contra imersão temporária | Unidades de radar e câmera montadas no corpo |
| IP68 | À prova de poeira, protegido contra imersão contínua | Módulos montados em baixo ou expostos |
| IP69K | Protegido contra lavagem de alta pressão e alta temperatura | Sensores para veículos comerciais e fora de estrada |
Métodos de vedação e seus requisitos de alojamento
- Ranhuras do anel de vedação: requerem dimensões precisas de ranhura e faces de vedação suaves
- Canais de vedação: precisa de profundidade de canal e acabamento superficial consistentes
- Soldagem a laser: requer uma liga soldável de alta pureza e superfícies de contato limpas
- Soldagem ultrassônica: depende de diretores de energia controlados e consistência material
- Colagem adesiva: sensível à contaminação e rugosidade da superfície
A estanqueidade à pressão começa com o material. Para começar, uma estrutura sem poros não tem caminho de vazamento, e é por isso que a extrusão a frio é frequentemente especificada para invólucros de sensores selados. A limpeza ultrassônica antes da selagem ou colagem remove óleos e partículas que, de outra forma, criariam um canal ou uma linha de ligação fraca.
Selando a visão
A maioria dos vazamentos de campo remonta à interface, não ao material a granel. A geometria do canal, a rugosidade da superfície e a limpeza merecem tanta atenção quanto a especificação da liga.
Fator 5: Tratamento de Superfície e Resistência à Corrosão
As caixas externas enfrentam névoa salina, produtos químicos rodoviários, exposição ultravioleta e ciclos térmicos. O tratamento de superfície fornece resistência à corrosão, resistência ao desgaste e a qualidade de aparência que os módulos de sensores visíveis exigem agora.
| Tratamento | Características | Quando especificar |
|---|---|---|
| Anodização | Camada espessa de óxido duro, excelente resistência à corrosão, opções de cores | Caixas externas que precisam de durabilidade e aparência |
| Revestimento em pó | Acabamento espesso durável, ampla gama de cores, boa proteção contra corrosão | Tampas e suportes visíveis |
| Revestimento de conversão | Fino, condutor, bom para aterramento | Interfaces que requerem continuidade elétrica |
| Marcação a laser | Identificação permanente e rastreabilidade | Numeração de peças e rastreamento de lote |
Critérios de seleção
- Gravidade da exposição ambiental e vida útil esperada
- Requisitos de aparência e cor
- Necessidade de condutividade elétrica ou isolamento
- Disponibilidade de custos e processos
O acabamento da superfície antes do revestimento é mais importante do que a maioria das equipes espera. A menor rugosidade melhora a adesão do revestimento e produz uma aparência final mais uniforme. A extrusão a frio proporciona uma excelente superfície moldada, o que reduz o trabalho de preparação necessário antes da anodização ou do revestimento em pó.
Fator 6: Prazo de entrega, capacidade e confiabilidade da cadeia de suprimentos
Os ciclos de desenvolvimento automotivo são comprimidos. Uma carcaça que chega atrasada atrasa a validação, o PPAP e o início da produção, independentemente de quão bem ela seja feita.
Para onde realmente vai o lead time
- Projeto e fabricação de ferramentas
- Amostragem e aprovação do primeiro artigo
- Programação de produção e aquisição de materiais
- Fila de tratamento de superfície
- Inspeção, embalagem e envio
Perguntas sobre capacidade que vale a pena fazer
- Quantas linhas de extrusão estão disponíveis e em que faixa de tonelagem
- Qual é a capacidade unitária anual
- A usinagem CNC é realizada internamente?
- A anodização e o revestimento em pó são realizados internamente
- O fornecedor pode escalar do protótipo para a produção em massa sem requalificação?
A integração vertical é o preditor mais forte da confiabilidade do cronograma. Quando a extrusão, a extrusão a frio, a usinagem CNC e o tratamento de superfície ficam sob o mesmo teto, as transferências desaparecem, os ciclos de feedback de qualidade são encurtados e o cronograma é interrompido dependendo das filas de terceiros. Parcerias de longo prazo para acessórios de plástico e aço inoxidável simplificam ainda mais a aquisição de um conjunto completo de sensores.
Visão da cadeia de suprimentos
Peça números de capacidade, não declarações de capacidade. A produção anual de unidades, a contagem de linhas e a faixa de tonelagem são verificáveis. Afirmações gerais sobre ser um fabricante de serviço completo não o são.
Lista de verificação de seleção para invólucros de sensor de alumínio personalizados
| Fator | Pergunta a ser feita | Como é bom |
|---|---|---|
| Materiais | Qual liga equilibra as necessidades térmicas, mecânicas e de corrosão? | Liga de alta pureza para soldagem térmica e 6061 ou 6063 para estruturas |
| Tolerância | Quais tolerâncias o alinhamento óptico e a vedação exigem? | 0,1 mm em geral, 0,02 mm em recursos críticos |
| Térmico | Qual é a carga térmica e o caminho térmico necessário? | Denso, pore-free wall with integrated fins |
| Classificação IP | Qual classificação e método de vedação se aplicam? | Material sem poros, interfaces limpas, solda ou vedação validada |
| Superfície | Que exposição e aparência são necessárias? | Anodização or powder coating matched to environment |
| Prazo de entrega | Qual é o cronograma desde o congelamento do projeto até o SOP? | Capacidade integrada de extrusão, CNC e acabamento |
| Qualidade | Qual meta e documentação do PPM são necessárias? | Inspeção documentada, dados CMM, PPM consistente |
Extrusão a frio de alumínio vs fundição sob pressão para caixas de sensores
Essa comparação aparece em quase todos os programas de alojamento de sensores, e a resposta depende de qual modo de falha é mais importante.
| Atributo | Extrusão a Frio | Fundição sob pressão |
|---|---|---|
| Porosidade interna | Essencialmente sem poros | A porosidade do gás é comum |
| Térmico path | Ininterrupto, até 2,36 vezes melhor em testes comparativos | Interrompido por poros e inclusões |
| Estanqueidade à pressão | Excelente, sem caminhos de vazamento | Requer impregnação ou vedação em alguns casos |
| Precisão dimensional | Bom como formado, excelente após CNC | Bom para geometria complexa |
| Melhor ajuste | Carcaças de sensores termicamente críticas seladas | Geometrias complexas de paredes finas com menor demanda térmica |
Onde um sensor deve ser hermeticamente selado ou deve liberar calor significativo, a extrusão a frio tem uma vantagem estrutural que nenhum processo posterior pode recuperar totalmente. Onde a complexidade da geometria domina e a carga térmica é modesta, a fundição sob pressão permanece competitiva.
Perguntas frequentes
Q1: Qual liga de alumínio é melhor para uma caixa de sensor automotivo?
Não existe uma única liga melhor. Ligas de alta pureza, como Al1070, são adequadas para carcaças termicamente críticas e soldadas a laser. 6061 e 6063 são adequados para caixas estruturais e perfis extrudados complexos. O 7075 é adequado para montagens de alta carga ou com vibração crítica. A escolha correta depende da temperatura operacional, carga mecânica, método de vedação e requisitos de acabamento superficial.
Q2: Que tolerância pode ser alcançada de forma realista em uma caixa de sensor?
As dimensões gerais normalmente permanecem em cerca de 0,1 mm após extrusão a frio ou fundição sob pressão. As características críticas podem atingir cerca de 0,02 mm com acabamento CNC. As superfícies de montagem óptica geralmente exigem planicidade e paralelismo na faixa de mícrons, verificados pela inspeção CMM.
Q3: Por que a extrusão a frio supera a fundição sob pressão termicamente?
A fundição sob pressão introduz porosidade de gás no metal. A porosidade interrompe o caminho de condução e cria pontos quentes locais. A extrusão a frio produz uma estrutura densa e essencialmente livre de poros, de modo que o calor viaja através do metal sólido. Testes comparativos mostraram desempenho térmico até 2,36 vezes melhor para carcaças extrudadas a frio.
Q4: Qual classificação IP deve ser alvo de um invólucro de sensor automotivo externo?
IP67 é comum para radares e câmeras montados no corpo. IP68 aplica-se a módulos montados em posição baixa ou continuamente expostos. IP69K é especificado onde ocorre lavagem de alta pressão e alta temperatura, como veículos comerciais e aplicações fora de estrada.
Q5: O tratamento de superfície afeta a dissipação de calor?
Sim. Revestimentos isolantes espessos adicionam resistência térmica à superfície. Os revestimentos de anodização e conversão são geralmente finos o suficiente para preservar a transferência de calor, enquanto as camadas pesadas de revestimento em pó devem ser avaliadas em relação ao orçamento térmico.
P6: Como o tempo de entrega pode ser reduzido para um novo programa de alojamento de sensor?
Escolha um fornecedor com extrusão integrada, extrusão a frio, usinagem CNC e tratamento de superfície. O controle interno do processo elimina filas de terceiros, encurta o ciclo de amostragem e reduz o risco de atraso no cronograma entre as etapas do processo.
Q7: O que deve ser incluído em uma solicitação de orçamento?
Forneça modelos 3D e desenhos 2D com estratégia de referência, preferência de liga ou requisitos de desempenho, método de vedação, meta de classificação IP, especificação de tratamento de superfície, volume anual e marcos de entrega necessários. O feedback do DFM na fase de cotação geralmente evita alterações posteriores nas ferramentas.
Especificar a habitação certa começa com as perguntas certas
A caixa do sensor é um dispositivo térmico, um acessório de precisão, uma vedação e uma barreira contra corrosão ao mesmo tempo. Cada um dos seis fatores acima pode se tornar limitante dependendo da aplicação. As equipes que acertam isso tendem a ser aquelas que definem primeiro os modos de falha e depois especificam o material, a tolerância, o projeto térmico, a vedação, o acabamento e a cadeia de suprimentos em relação a esses modos de falha.
Ao avaliar um parceiro de produção, procure capacidade de processo integrado em vez de um catálogo. Extrusão, extrusão a frio, usinagem CNC, limpeza ultrassônica, tratamento de superfície e inspeção completa sob o mesmo teto é o que transforma uma especificação em uma peça repetível. A mesma integração é o que faz peças de extrusão a frio de alumínio viável para gabinetes de sensores selados e termicamente críticos em volume de produção.
Envie desenhos e requisitos de desempenho com antecedência. O feedback do DFM na fase de cotação é muito mais barato do que uma mudança de ferramenta após o primeiro artigo.

-
Número de telefone
+86-0572-2210226Número de telefone
+86-13819283977 +86-13655726561 +86-13567228000Endereço
Edifício B, Parque Industrial de Inovação e Empreendedorismo, nº 288, Yansan Road, cidade de Huzhou, província de Zhejiang, ChinaCódigo QR
-
Links Rápidos
Página inicial Produtos Sobre nós Capacidades Indústrias Notícias Contate-nos -
Explorar
Carcaça de câmera de alumínio do veículo Extrusão a frio de alumínio Peças de forjamento a frio de alumínio -
fique à vontade para entrar em contato conosco