
Notícias da indústria
 Oct 09, 2026
 Postado pelo administrador
Extrusão a frio versus fundição sob pressão de alumínio: qual processo oferece peças de melhor precisão?
Por que a escolha do processo molda peças de alumínio de precisão
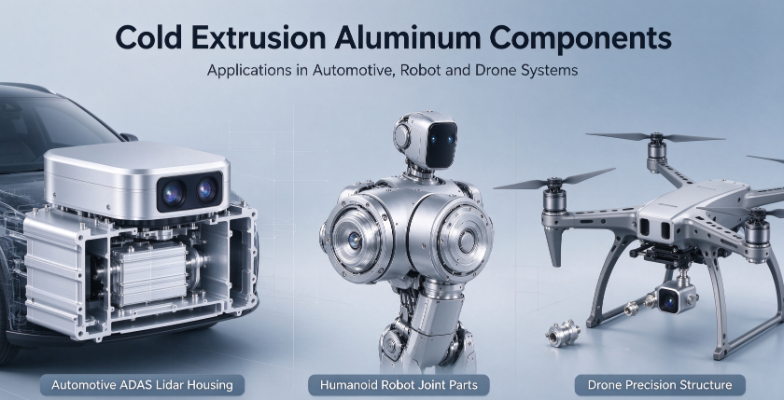
Os engenheiros que projetam sensores de assistência ao motorista, caixas lidar, juntas de robôs humanóides e estruturas de drones enfrentam o mesmo desafio. O componente de alumínio no centro do sistema deve manter dimensões compactas, resistir à vibração durante anos e comportar-se de forma idêntica desde a primeira até a décima milésima unidade. A rota de fabricação escolhida no início de um projeto muitas vezes decide se essas metas serão alcançáveis sem um redesenho dispendioso posteriormente.
Dois processos dominam essas discussões: fundição sob pressão tradicional e extrusão a frio. Ambos podem produzir formas complexas em volume, mas diferem acentuadamente na estrutura interna, no desempenho mecânico, no controle dimensional e nos problemas que criam quando empurrados para além de sua zona de conforto. Os compradores que os tratam como intercambiáveis muitas vezes descobrem a diferença somente depois que falhas de campo ou sucata aparecem na linha de produção.
Este guia compara os dois processos do ponto de vista de engenharia e compras. Ele explica como cada um forma o metal, onde cada um tem melhor desempenho, qual é realmente o quadro de custos e como redigir uma especificação que um fornecedor capaz possa atender. As vantagens e desvantagens são apresentadas abertamente, incluindo as situações em que a fundição sob pressão continua a ser a escolha mais inteligente.
Como cada processo forma o metal
A maneira mais clara de compreender a lacuna de desempenho é observar o estado físico do metal durante a conformação. Na fundição sob pressão, o alumínio é derretido e forçado em um molde de aço sob alta pressão. Na extrusão a frio, um tarugo sólido é empurrado através de uma matriz à temperatura ambiente ou próximo a ela. Essa única diferença molda quase tudo o que se segue.
Alumínio fundido sob pressão
O alumínio fundido preenche a cavidade rapidamente, o que torna a fundição sob pressão eficiente para caixas complexas de paredes finas. O problema é o que acontece durante o enchimento e a solidificação. O ar preso no fundido e os gases liberados à medida que o metal esfria formam a porosidade do gás, e o encolhimento forma vazios onde as seções espessas congelam por último. Mesmo processos bem controlados deixam alguma descontinuidade interna, e esses vazios são mais comuns em seções mais pesadas da peça.
- O metal fundido é injetado em uma matriz de aço em alta velocidade e pressão.
- O metal esfria e solidifica, geralmente em poucos segundos para peças pequenas.
- A peça fundida é ejetada e aparada e, em seguida, geralmente usinada em faces críticas.
- Testes de vazamento ou inspeção filtram peças com vazios internos.
Alumínio de extrusão a frio
A extrusão a frio funciona em material sólido, portanto não há estágio líquido nem contração de solidificação. O tarugo é comprimido e forçado através de uma matriz moldada, e o metal flui plasticamente para assumir a forma da matriz. Este fluxo plástico tende a fechar descontinuidades internas e alinha a estrutura dos grãos ao longo da direção do fluxo metálico, o que melhora a resistência nas direções que são mais importantes para os componentes carregados.
- Um tarugo cortado de alumínio forjado é carregado nas ferramentas de prensagem.
- A prensa força o tarugo através da matriz, moldando paredes, ressaltos e cavidades.
- A peça formada é aparada e às vezes aliviada de tensão ou tratada termicamente.
- A usinagem CNC finaliza apenas os recursos que necessitam de precisão final.
Lado a lado: principais diferenças de desempenho
As equipes de compras geralmente comparam processos em cinco dimensões: densidade estrutural, resistência e resistência à fadiga, precisão dimensional com acabamento superficial, comportamento térmico e consistência do lote. A tabela abaixo resume os resultados típicos. Os resultados reais dependem da liga, da geometria, da qualidade do ferramental e dos padrões de inspeção.
| Critérios | Alumínio fundido sob pressão | Alumínio de extrusão a frio |
|---|---|---|
| Estrutura interna | Possibilidade de porosidade e encolhimento do gás | Descontinuidades totalmente densas e fechadas |
| Resistência à fadiga | Moderado, sensível a vazios | Alto, adequado para cargas cíclicas |
| Ductilidade | Muitas vezes limitado | Geralmente mais alto |
| Rugosidade da superfície formada | Geralmente cerca de 1,6 a 3,2 micrômetros Ra | Geralmente cerca de 0,8 a 1,6 micrômetros Ra |
| Faixa de tolerância crítica | Muitas vezes 0,1 mm ou mais sem usinagem | Frequentemente 0,05 mm ou melhor em recursos formados |
| Adequação para soldagem a laser | Limitado pela porosidade | Resultados de soldagem fortes e consistentes |
| Consistência do lote | Varia com o desvio do processo | Estável over long runs |
Densidade e desempenho sem poros
A densidade é a base para a maioria das outras diferenças. A porosidade do gás nas peças fundidas nem sempre é visível na superfície, o que a torna um risco oculto. Uma carcaça pode passar por uma verificação visual e ainda assim vazar sob pressão, ou pode rachar após alguns milhares de ciclos térmicos porque há um vazio próximo ao caminho da carga. As peças extrudadas a frio evitam totalmente a transição líquido-sólido, portanto essas descontinuidades internas são raras. Isso é mais importante para caixas de sensores seladas e qualquer peça que será soldada a laser, porque a qualidade da solda depende muito do que está abaixo da superfície.
Força e resistência à fadiga
Componentes em juntas de robôs e ambientes de chassis de veículos raramente falham devido a uma única sobrecarga. Eles falham devido a milhões de pequenas reversões de tensão que lentamente iniciam rachaduras em pontos fracos. Como a extrusão a frio produz uma estrutura densa com fluxo de grãos direcional, o desempenho à fadiga é geralmente mais forte, especialmente em filetes, nervuras finas e ressaltos. As peças fundidas sob pressão podem atingir excelente resistência estática, mas sua menor ductilidade e sensibilidade aos vazios internos podem reduzir a vida útil sob vibração.
Precisão Dimensional e Qualidade de Superfície
As peças fundidas encolhem à medida que esfriam, e as ferramentas devem compensar esse movimento. Alcançar tolerâncias restritas geralmente significa adicionar usinagem CNC a faces, furos e recursos de montagem críticos. A extrusão a frio forma peças mais próximas das dimensões finais e produz superfícies mais lisas, portanto, menos recursos necessitam de usinagem secundária. Menos etapas de usinagem significam menos eventos de manuseio, menos erros de fixação e melhor ajuste da montagem.
Comportamento térmico e consistência do lote
O gerenciamento térmico é fundamental para módulos lidar e invólucros de sensores, onde o calor da eletrônica deve atingir o invólucro externo sem criar pontos quentes. Uma parede densa e sem vazios conduz o calor de forma mais previsível do que uma parede com poros dispersos, o que pode interromper o fluxo de calor de forma desigual. Ao longo da produção, o desvio do processo na fundição sob pressão pode alterar os níveis de porosidade de um turno para outro. A extrusão a frio tende a manter uma produção mais estável, o que reduz a carga de trabalho de inspeção de entrada e ajuda as taxas de defeitos a permanecerem baixas ao longo do tempo.
Visão geral visual das duas rotas de produção
O diagrama abaixo mostra a sequência de etapas em cada rota. A principal diferença está no estágio intermediário: o metal líquido solidifica em um caso, enquanto o tarugo sólido flui plasticamente no outro.
Cenários de aplicação: onde cada processo se encaixa
Nenhum dos processos é universalmente melhor. A escolha certa depende da função da peça, das cargas que ela suporta, dos requisitos de vedação e soldagem e do volume de produção. A orientação abaixo reflete a prática comum da indústria, em vez de uma regra fixa, e a revisão da engenharia deve confirmar cada caso.
Onde a fundição sob pressão continua sendo uma boa escolha
- Carcaças de baixa precisão onde a tolerância dimensional é generosa e a aparência da superfície é mais importante do que a integridade interna.
- Coberturas e cascas não estruturais que suportam pouca carga e não necessitam de vedação sob pressão.
- Geometria muito complexa de paredes finas em alto volume, onde o custo do ferramental por peça é o fator dominante.
- Projetos em que o design ainda está mudando e as iterações rápidas de ferramentas são mais importantes do que os dados de fadiga de longo prazo.
Onde a extrusão a frio oferece vantagens claras
- Caixas Lidar e corpos de câmeras automotivas que devem permanecer vedados e dimensionalmente estáveis durante os ciclos de temperatura.
- Peças estruturais de robôs humanóides que experimentam movimento alternativo contínuo e devem resistir à trinca por fadiga.
- Componentes de drones que transportam altas cargas dinâmicas onde o peso e a confiabilidade são importantes.
- Peças que requerem soldagem a laser ou alta estanqueidade, onde um material de base denso melhora a consistência da solda.
Imagem de custo: preço unitário versus custo total
Uma suposição comum afirma que a fundição sob pressão é sempre mais barata. Isso é verdade para o preço unitário de uma peça simples em volume muito alto, mas o custo total inclui sucata, retrabalho, inspeção, usinagem secundária, devoluções em campo e o tempo de engenharia gasto na resolução de problemas de qualidade. Um preço cotado mais baixo pode tornar-se a opção mais cara, uma vez contabilizados estes custos ocultos.
A extrusão a frio normalmente requer maior investimento inicial em ferramentas e uma configuração mais cuidadosa do tarugo e da prensa. Sua força está no rendimento e na previsibilidade. Quando menos peças são rejeitadas, menos operações de usinagem são necessárias e a produção permanece consistente durante os turnos, o custo por peça boa pode ser comparado favoravelmente ao longo da vida de um programa. Os compradores devem solicitar estimativas de custo total de propriedade em vez de comparar apenas cotações unitárias.
Dicas de projeto para especificar peças de precisão de alumínio
Qualquer que seja o caminho escolhido, uma especificação clara reduz o risco. Desenhos que descrevem a função, não apenas a geometria, ajudam os fornecedores a recomendar o processo correto e a sinalizar problemas antecipadamente. Equipes que trabalham com confiança peças de alumínio de extrusão a frio o fornecedor geralmente ganha mais com as primeiras revisões de projeto.
- Identifique quais recursos transportam carga, vedam ou conduzem calor e marque-os como críticos no desenho.
- Especifique as transições de espessura da parede com cuidado para evitar a concentração de tensão em mudanças bruscas.
- Defina a rugosidade da superfície apenas onde for importante, como faces de vedação e assentos de rolamento.
- Indique o método de inspeção da integridade interna, como teste de vazamento ou seccionamento de amostras.
- Forneça o volume de produção esperado e a previsão anual para que o fornecedor possa planejar ferramentas e capacidade.
- Combine um plano de inspeção do primeiro artigo e critérios de aceitação antes do lançamento do ferramental.
Erros comuns a evitar
- Restringir todas as tolerâncias ao mesmo valor, o que aumenta os custos sem melhorar a função.
- Ignorando as cargas de fadiga durante o projeto e verificando apenas a resistência estática.
- Deixar a escolha do processo em aberto sem fornecer ao fornecedor os requisitos de desempenho por trás dele.
O que procurar em um fornecedor de alumínio de precisão
O conhecimento do processo é apenas parte do quadro. Um fornecedor que produz componentes de alumínio de precisão para indústrias exigentes devem ser capazes de demonstrar controle em toda a cadeia, desde o tarugo até a peça acabada. A lista de verificação abaixo ajuda os compradores a avaliar a capacidade antes de se comprometerem com um projeto.
- Experiência com extrusão a frio e usinagem CNC como um fluxo de trabalho integrado, em vez de etapas subcontratadas separadas.
- Capacidade de inspeção documentada, incluindo medição dimensional, verificações de superfície e testes de integridade interna.
- Processos de limpeza e tratamento de superfície adequados para conjuntos selados ou soldados.
- Disponibilidade para revisar desenhos, sugerir ajustes de projeto e oferecer suporte a programas personalizados de OEM e ODM.
- Registros claros de controle de processo que mostram como a consistência do lote é mantida durante longos ciclos de produção.
Conclusão: Combinando o Processo com a Meta de Desempenho
Para peças de precisão que devem permanecer densas, dimensionalmente estáveis e resistentes à fadiga durante longas vidas úteis, a extrusão a frio oferece vantagens estruturais que a fundição sob pressão tem dificuldade em igualar. A fundição sob pressão ainda conquista seu lugar em aplicações mais simples, de menor estresse e de alto volume, onde sua velocidade e economia de ferramentas fazem sentido. A melhor decisão começa com a função da peça e não com o nome do processo.
Se o seu próximo projeto envolver caixas de sensores, estruturas de robôs ou componentes de drones, compartilhe os desenhos e os requisitos de desempenho com antecedência. Uma revisão detalhada da geometria, das cargas e das necessidades de vedação mostrará qual rota se ajusta, e a verificação da amostra confirmará isso antes do início da produção completa.
Perguntas frequentes
Q1: A extrusão a frio é sempre mais cara do que a fundição sob pressão?
Não necessariamente. A extrusão a frio geralmente requer custos iniciais mais elevados de ferramentas e configuração, mas pode reduzir o custo total quando menos peças são descartadas, menos etapas de usinagem são necessárias e os retornos em campo diminuem. A comparação do custo total de propriedade fornece uma imagem mais precisa do que a comparação apenas dos preços unitários.
Q2: As peças de alumínio fundido podem ser usadas em caixas seladas ou à prova d'água?
Sim, com projeto adequado, controle de processo e testes de vazamento. No entanto, a porosidade interna em seções mais espessas pode criar caminhos de vazamento que são difíceis de detectar visualmente. Para caixas com requisitos rígidos de vedação, um material de base denso geralmente reduz esse risco e melhora a consistência.
P3: Por que a resistência à fadiga é importante para peças de robôs e drones?
Essas peças sofrem cargas repetidas durante o movimento e a vibração. As trincas por fadiga geralmente começam em pequenos defeitos ou concentrações de tensão e crescem lentamente ao longo de muitos ciclos. Uma estrutura de grãos densa e direcionalmente alinhada ajuda a retardar o início da trinca, o que prolonga a vida útil sob movimento contínuo.
Q4: Que tolerância a extrusão a frio pode atingir em recursos críticos?
Em muitos recursos conformados, tolerâncias em torno de 0,05 mm ou melhores são alcançáveis, dependendo da geometria, do material e da condição da ferramenta. A usinagem final pode refinar recursos que precisam de um controle ainda mais rígido. A discussão antecipada com o fornecedor ajuda a definir tolerâncias realistas para cada recurso.
P5: Como decido qual processo especificar para um novo design?
Comece listando os requisitos funcionais: cargas, vedação, soldagem, transferência de calor e volume esperado. Se a peça for estrutural, vedada ou crítica à fadiga, a extrusão a frio merece uma avaliação séria. Se a peça for simples, não crítica e produzida em volumes muito elevados com tolerâncias generosas, a fundição sob pressão pode ser mais econômica. Testes de amostra em ambas as rotas podem confirmar a escolha.

-
Número de telefone
+86-0572-2210226Número de telefone
+86-13819283977 +86-13655726561 +86-13567228000Endereço
Edifício B, Parque Industrial de Inovação e Empreendedorismo, nº 288, Yansan Road, cidade de Huzhou, província de Zhejiang, ChinaCódigo QR
-
Links Rápidos
Página inicial Produtos Sobre nós Capacidades Indústrias Notícias Contate-nos -
Explorar
Carcaça de câmera de alumínio do veículo Extrusão a frio de alumínio Peças de forjamento a frio de alumínio -
fique à vontade para entrar em contato conosco