
Notícias da indústria
 Oct 16, 2026
 Postado pelo administrador
Por que o alumínio extrudado a frio liderou o design da caixa da câmera ADAS: materiais, processos e guia de seleção
Uma câmera externa para a frente em um veículo moderno fica atrás do para-brisa, onde enfrenta noites geladas, painéis aquecidos pelo sol, vibração constante, respingos da estrada e sal. A caixa ao redor da lente e do sensor de imagem deve manter o alinhamento óptico estável em todas essas condições. Quando há falha, os sintomas aparecem como detecção borrada, falha irregular ou embaçamento de umidade dentro da lente, e cada um deles pode prejudicar a função de assistência ao motorista que a câmera suporta.
Este guia compara os principais materiais e rotas de fabricação para um Carcaça de câmera automotiva , explica onde cada opção se enquadra nos sistemas avançados de assistência ao motorista (ADAS) e fornece aos engenheiros e às equipes de compras uma lista de verificação prática para seleção de fornecedores. O foco está nas compensações técnicas e não nas manchetes, porque a escolha certa depende do grau da câmera, do ambiente térmico e do volume de produção esperado.
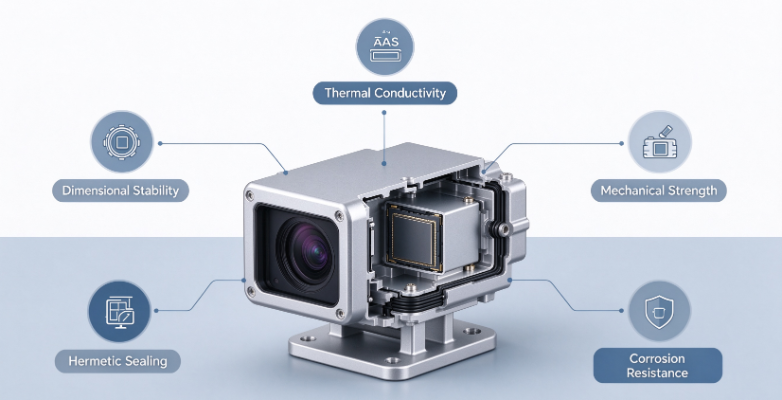
Fonte da imagem: gerada por IA apenas para fins ilustrativos.
Por que a habitação é mais importante do que parece
A caixa é uma referência mecânica para todo o módulo da câmera. Os elementos da lente são posicionados dentro de janelas de alinhamento medidas em bolsas de micrômetros, e o sensor de imagem deve permanecer paralelo ao eixo óptico em toda a faixa de temperatura operacional. Uma pequena mudança no assento da lente altera o foco e o campo de visão, o que, por sua vez, afeta a precisão com que os algoritmos posteriores detectam marcas de faixa, pedestres e outros veículos.
Os projetistas também precisam gerenciar o calor gerado pelo sensor e processador, a umidade que se condensa nas superfícies ópticas frias e nas cargas de montagem transmitidas através do suporte do pára-brisa. Como a caixa fica entre todas essas forças, seu material e rota de fabricação determinam quanta margem o projeto óptico realmente tem.
Requisitos Básicos de Desempenho
A maioria dos programas avalia uma habitação em cinco áreas de desempenho. Cada área tem um efeito direto na qualidade da imagem ou na confiabilidade do campo, portanto as compensações devem ser feitas de forma cuidadosa e não por padrão.
- Estabilidade dimensional. A sede da lente e o dado do sensor devem manter a posição após repetidos ciclos térmicos, porque o desvio se traduz diretamente em erro de funcionamento.
- Condutividade térmica. A calor do sensor precisa de um caminho eficiente para longe da óptica, caso contrário, a corrente escura aumenta e o ruído da imagem aumenta em dias quentes.
- Resistência mecânica e vida à fadiga. A carcaça deve resistir à vibração, aos impactos dos detritos da estrada e à fadiga prolongada causada pela tensão contínua de montagem.
- Vedação hermética e resistência à corrosão. As juntas e costuras soldadas devem manter a umidade afastada durante toda a vida útil do veículo, incluindo a exposição ao sal da estrada e a lavagem do carro.
- Conformidade do sistema de qualidade. Os programas em série desativam normalmente um sistema de gerenciamento de qualidade automotiva, rastreabilidade de lote, envio de PPAP e taxas de defeito muito baixas, medidas em partes por milhão.
A ponderação destes requisitos muda com a aplicação. Uma câmera retrovisora pode priorizar personalização e embalagem, enquanto um sensor voltado para frente usado para frenagem de emergência precisa de excelente comportamento térmico e desempenho de revestimento porque suas consequências de falha são mais graves.
Opções de materiais para caixas de câmeras
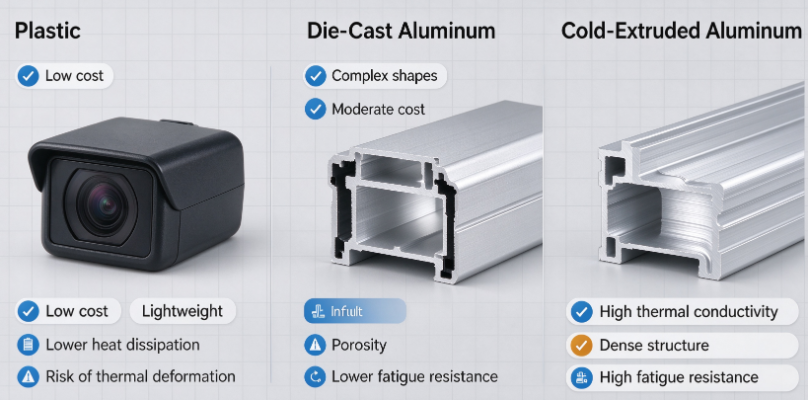
A escolha do material define o limite superior de desempenho térmico e estrutural antes de qualquer decisão de fabricação ser tomada. A tabela abaixo resume as quatro opções mais frequentemente consideradas para gabinetes de câmeras.
| Material e rota | Condutividade térmica | Risco de risco | Aplicação típica |
|---|---|---|---|
| Plástico de engenharia (PBT ou PC-ABS) | Muito baixo | baixo a moderado | Câmeras retrovisoras básicas |
| Alumínio fundido (ADC12 ou A380) | Moderado | Alto risco de porosidade | Caixas de gama média orientadas para o custo |
| Alumínio extrudado a frio 6061 | bom | Baixo | Carcaças de qualidade média a alta com carga estrutural |
| Alumínio extrudado a frio 1070 | Muito alto | Muito baixo | Câmeras frontais de alta qualidade que precisam de propagação de calor |
Plásticos de Engenharia (PBT e PC-ABS)
As caixas plásticas oferecem baixo custo de ferramenta, peso leve e liberdade para criar formas externas complexas. Eles funcionam bem para câmeras de nível inferior, onde o design óptico tolera aumento moderado de temperatura. As principais limitações são a baixa condutividade térmica, que retém o calor perto do sensor, e a deformação em temperaturas elevadas, o que pode deslocar lentamente o assento da lente ao longo da vida útil do veículo.
- Vantagens: baixo custo unitário, geometria complexa, fácil integração de recursos de montagem
- Limitações: maior distribuição de calor, fluência sob temperatura sustentada, limitada limitada
Alumínio fundido (ADC12 e A380)
A baixa pressão é atraente para volumes médios a altos porque produz rapidamente formatos quase perfeitos. No entanto, a rápida solidificação do alumínio fundido muitas vezes deixa porosidade interna e encolhimento. Em um invólucro óptico selado, esses vazios podem se tornar caminhos de vazamento, e uma estrutura de grãos descontínuos reduz o desempenho de fadiga sob vibração. Alguns programas aceitam peças fundidas sob pressão com tratamentos secundários, mas a carga de validação da preparação é de maior contribuição.
Alumínio forjado para extrusão a frio (1070 e 6061)
O alumínio forjado começa como um tarugo sólido formado por extrusão a frio, que deforma plasticamente o metal sem derretê-lo. O resultado é um fluxo contínuo de grãos que segue o formato da peça e uma estrutura de parede densa e quase sem poros. A liga 1070 oferece condutividade térmica muito alta, tornando-a uma forte candidata para câmeras frontais que devem espalhar o calor do sensor de forma eficiente e podem ser soldadas a laser para montagens herméticas. A liga 6061 oferece maior resistência e é adequada para caixas que suportam cargas de montagem maiores ou que ocorrem de maior instabilidade estrutural.
Melhor ajuste para ADAS de alta qualidade Paredes densas e sem poros Fluxo contínuo de grãos
Comportamento térmico comparado
A condutividade térmica costuma ser a primeira coisa que os engenheiros imobiliários examinam ao comparar os materiais da caixa, porque determina a rapidez com que o calor se move do sensor para a superfície externa. O gráfico abaixo mostra valores típicos de temperatura ambiente para os materiais discutidos acima. Os valores reais variam de acordo com a têmpera da liga, o tratamento térmico e a geometria da parede, portanto confirme-os com os dados do fornecedor.
A diferença entre o alumínio forjado e o plástico de engenharia é de aproximadamente três ordens de magnitude, razão pela qual as caixas de plástico dependem de caminhos térmicos através de PCB de cobre ou dissipadores de calor externos. O alumínio fundido oferece uma melhoria significativa em relação ao plástico, mas sua porosidade pode reduzir localmente o desempenho térmico efetivo. O 1070 extrudado a frio fornece o caminho de calor mais direto, o que ajuda a manter a temperatura do sensor estável sob luz solar prolongada e alta carga do processador.
Fonte da imagem: gerada por IA apenas para fins ilustrativos.
Processos de fabricação para caixas de câmeras de alumínio
Três rotas de fabricação dominam a produção de caixas de alumínio para câmeras. Cada um tem um perfil diferenciado de custo, precisão, qualidade metalúrgica e prazo de entrega, e a melhor escolha depende de como o programa equilibra esses fatores.
Fundição sob pressão de alta pressão
O alumínio fundido é injetado em uma matriz de aço sob alta pressão, produzindo carcaças complexas de uma só vez. Os tempos de ciclo são curtos e os custos unitários caem rapidamente com o volume. As principais características são a porosidade do gás e a contração, as opções limitadas de tratamento térmico porque o gás retido se expande em altas temperaturas e a necessidade de testes de vazamento em todas as peças. Para um investimento óptico selado, essas vantagens geralmente superam a vantagem de custo, uma vez que o programa vai além das câmeras básicas.
Usinagem CNC completa a partir de tarugo sólido
Usar um alojamento a partir de barras sólidas proporciona excelente controle dimensional e evita totalmente defeitos de compras. A indenização é o desperdício de material, que pode exceder metade do tarugo original, inclusive com longos tempos de ciclo e maior custo por peça. A usinagem completa faz sentido para protótipos, volumes muito baixos ou recursos extremamente rígidos, mas torna-se difícil justificá-la para produção em série.
Extrusão a frio mais usinagem CNC secundária
Esta rota combina os benefícios metalúrgicos da conformação ao frio com a precisão da usinagem direcionada. O processo geralmente segue a sequência mostrada abaixo.
- Preparação de boleto. As pastilhas de alumínio forjado são cortadas e recomendadas até uma condição inicial consistente, o que estabiliza a força de formação e o comportamento do grão.
- Extrusão Frio. A lesão é formada à temperatura ambiente em um copo ou corpo quase líquido. O fluxo contínuo de grãos criado aqui confere à parede sua resistência e densidade.
- Precisão CNC. Somente os recursos críticos, como a sede da lente, a referência do sensor e a umidade de colocação, são usinados, o que mantém a remoção de material baixa e os custos sob controle.
- Tratamento e limpeza de superfícies. A limpeza ultrassônica remove resíduos de usinagem e a anodização adiciona resistência à corrosão e uma superfície estável para adesivos ou juntas.
- Inspeção final. Cada peça é verificada quanto a vazamentos, dimensões críticas e condições de superfície, com rastreabilidade registrada em nível de lote.
Os principais benefícios são resistência e densidade superiores à pressão sob pressão, comportamento térmico estável da parede densa e uma estrutura de custos que se adapta bem a volumes médios a altos. Comparado com a usinagem completa, o rendimento do material é muito melhor e o prazo de entrega é menor para a produção em série. Para muitos programas ADAS, um sistema bem controlado Carcaça de alumínio extrudado a frio oferece a combinação mais equilibrada de desempenho e capacidade de fabricação.
Exemplo aplicado: Selecionando uma rotação para uma câmera frontal
Considere um programa de câmera frontal planejado para várias centenas de milhares de unidades por ano, com um requisito de desempenho de execução em ciclos de temperatura e neblina salina. Na fase piloto inicial, uma carcaça fundida passou na inspeção dimensional, mas apresentou vazamento intermitente durante a verificação pós-teste de hélio, e a causa raiz foi atribuída à microporosidade próxima a uma umidade da gaxeta. O retrabalho por meio de impregnação e triagem adicional de vazamentos acrescentou custos e estendeu o cronograma de validação.
Quando o programa mudou para um corpo 1070 extrudado a frio com uma umidade de instalação usinada, as falhas de vazamento desapareceram na mesma sequência de teste, e o perfil térmico no sensor melhorou visivelmente sob operação sustentada de alta carga.
A lição não é que as questões sob pressão sejam circunscritas a todos os casos, mas que os requisitos de especificação e a carga térmica devem orientar a seleção da rota antes que as decisões sobre as ferramentas sejam tomadas. Revisar a decisão no final do programa é muito mais caro do que definir o requisito corretamente no início.
Lista de verificação de seleção para engenheiros e compradores
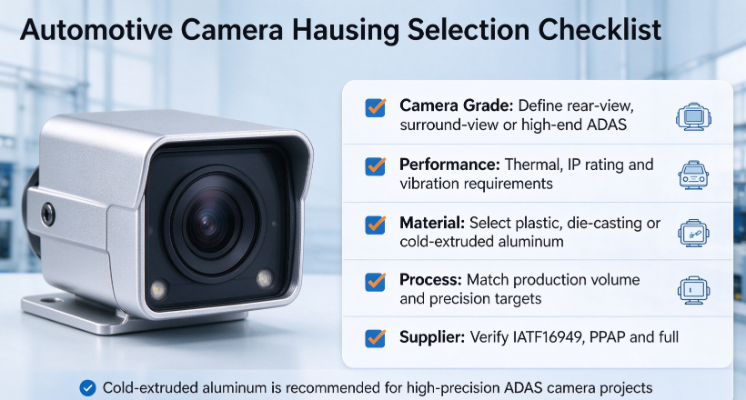
Uma revisão estruturada ajuda as equipes para evitar surpresas caras. As cinco etapas a seguir podem ser aplicadas durante a seleção do conceito e qualificação do fornecedor.
- Defina a classificação da câmera. Esclarecendo se o invólucro tem função de visão traseira, visão surround ou dianteira de alto nível, pois isso define a linha de base térmica e de colocação.
- Defina metas de desempenho quantificadas. Especifique a faixa de temperatura operacional, o nível de proteção contra entrada, o perfil de vibração e a posição máxima permitida da lente.
- Combine uma rota de fabricação com o programa. Escolha plástico ou fornecedores sob pressão para câmeras de entrada com baixo custo e considere a extrusão a frio com usinagem secundária quando as margens térmicas e de colocação forem críticas.
- Audite o fornecedor. Verifique a certificação de gerenciamento de qualidade, certificados de materiais, capacidade de inspeção completa em linha e experiência em PPAP.
- Visualize os principais riscos. Vazamentos causados por porosidade, deformação térmica e inconsistência entre lotes devem ser incluídos na revisão do projeto, e não foram descobertos durante a validação.
Armadilhas comuns ao adquirir caixas
Muitos problemas de sourcing surgem quando se concentram no que é mais fácil de medir. Os seguintes erros aparecem repetidamente em programas de câmera e vale a pena evitar.
- Verificando apenas tolerâncias de desenho. Um alojamento pode atender a todas as dimensões do desenho e ainda assim apresentar falhas devido a vazios internos ou descontinuidades de fibras que nunca foram funcionais.
- Ignorando os efeitos do ciclo de temperatura. O desvio dimensional que aparece após repetidas exposições térmicas muitas vezes passa despercebido se a validação abrange apenas uma única temperatura.
- Subestimar a capacidade do processo. Um fornecedor sem rastreabilidade de lote documentado ou sem histórico de PPAP pode ter dificuldades para passar em uma auditoria do cliente, mesmo com boas peças de protótipo.
- Selecionando apenas pelo preço unitário. O menor custo por peça pode ser compensado rapidamente por retrabalho, sucata, exposição à garantia e lançamentos atrasados.
Nossa capacidade para gabinetes de câmera de alumínio personalizados
Para equipes que desenvolvem câmeras frontais ou surround, um parceiro prático deve combinar extrusão a frio com usinagem de precisão, oferecer opções de materiais como 1070 e 6061 e manter um sistema de qualidade alinhado às expectativas automotivas. Construções de amostras, inspeção dimensional completa, testes de vazamento e documentação PPAP devem passar suavemente do protótipo para a produção em série. Os engenheiros que desejam comparar opções para seu próprio programa podem compartilhar desenhos e metas de desempenho para uma revisão técnica antecipada.
Conclusão
Posições de câmera de baixo custo muitas vezes podem ser atendidas por plástico de engenharia ou alumínio fundido, desde que os requisitos térmicos e de especificação sejam modestos. As câmeras ADAS de alto desempenho se beneficiam principalmente do alumínio extrudado a frio, que combina alta condutividade térmica, paredes densas e comportamento estável à fadiga com a precisão necessária para o alinhamento da lente. Uma certa solução depende do grau da câmera, do perfil ambiental e do volume de produção, e uma decisão estruturada e antecipada protege tanto o desempenho quanto o cronograma. Para uma análise mais aprofundada das opções personalizadas, revise o gabinete de câmera de alumínio gama e discuta suas necessidades com uma equipe técnica.
Fonte da imagem: gerada por IA apenas para fins ilustrativos.
Perguntas frequentes
Q1: A extrusão a frio é prática para projetos de alojamento de câmeras ADAS de baixo volume?
Pode ser, embora a economia dependa da geometria da peça e do investimento em ferramentas. Os programas de baixo volume geralmente combinam um corpo extrudado padrão com recursos usinados, o que mantém a simplicidade do ferramental e, ao mesmo tempo, fornece uma estrutura granular e o desempenho de aplicação de uma rota em série.
P2: Quais tratamentos de superfície estão disponíveis para caixas de caixas de alumínio?
As opções comuns incluem anodização para resistência à corrosão e estabilidade da superfície, seguida de revestimento ou revestimento quando necessário. A escolha da superfície deve ser consistente com o método de especificação, uma vez que juntas, adesivos e soldas a laser possuem requisitos diferentes para a condição da superfície.
Q3: Quais tolerâncias podem ser alcançadas em uma sede de lente com extrusão a frio e CNC?
A sede da lente e os dados do sensor são normalmente produzidos por usinagem de precisão, portanto a tolerância temporária é governada pelo processo de usinagem e não pela extrusão em si. Janelas de alinhamento na casa das bolsas de microômetros são um alvo típico para módulos voltados para frente, e o valor final deve ser acordado durante a revisão do projeto com base na pilha óptica.

-
Número de telefone
+86-0572-2210226Número de telefone
+86-13819283977 +86-13655726561 +86-13567228000Endereço
Edifício B, Parque Industrial de Inovação e Empreendedorismo, nº 288, Yansan Road, cidade de Huzhou, província de Zhejiang, ChinaCódigo QR
-
Links Rápidos
Página inicial Produtos Sobre nós Capacidades Indústrias Notícias Contate-nos -
Explorar
Carcaça de câmera de alumínio do veículo Extrusão a frio de alumínio Peças de forjamento a frio de alumínio -
fique à vontade para entrar em contato conosco